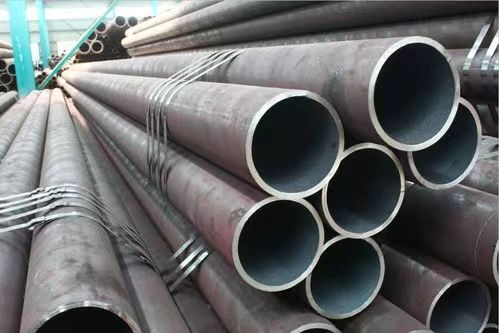
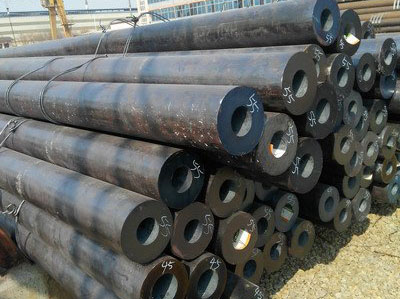
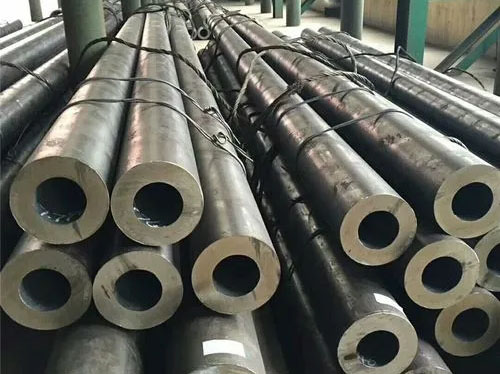
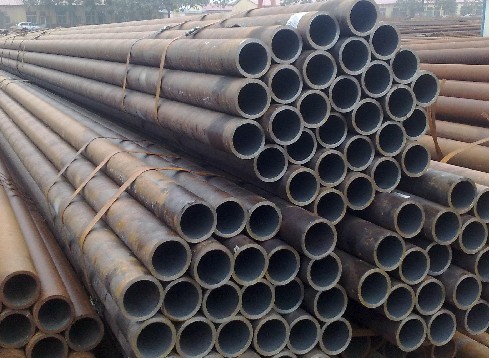
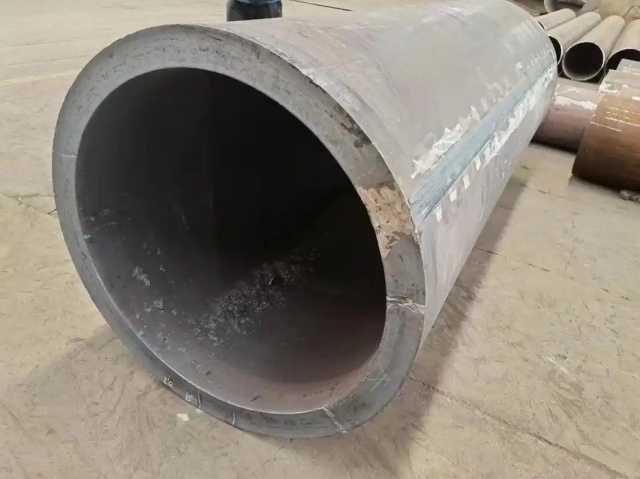
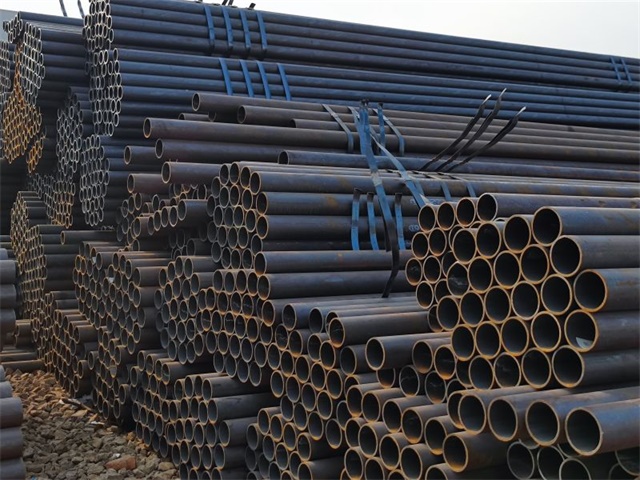
27SiMn无缝管概述
27SiMn无缝管是一种以优质碳素结构钢为基础,加入适量硅、锰元素进行合金化的高强度无缝钢管,执行标准通常为GB/T 17396-2009《液压支柱用热轧无缝钢管》或GB/T 8162-2018《结构用无缝钢管》。该材质因其良好的综合力学性能、较高的抗拉强度和屈服强度,在工程结构、液压支架、煤矿机械等领域得到广泛应用。27SiMn中的“27”代表平均含碳量约0.27%,“SiMn”表示以硅、锰为主要合金元素。通过调质热处理后,其强度可达到850MPa以上,是制造高强度结构件的理想材料。
27SiMn无缝管的主要特点
27SiMn无缝管具有多项优异的物理和力学性能,使其在众多无缝钢管材质中脱颖而出。主要特点包括:
高强度与高韧性:经过调质处理后,抗拉强度可达980MPa左右,屈服强度≥835MPa,同时保持良好的冲击韧性,适用于承受高载荷和冲击的工况。
良好的淬透性:硅、锰元素的加入显著提高了钢的淬透性,使较大截面的管材也能获得均匀的力学性能。
优异的耐磨性:适合在摩擦磨损条件下长期工作,如液压缸筒、煤矿支柱等。
较好的加工性能:在退火状态下可进行切削、焊接等加工,但焊接时需注意预热和焊后处理。
耐压性能好:无缝管壁厚均匀,可承受较高内压,适用于高压液压系统。
尺寸精度高:热轧或冷拔工艺可保证外径、壁厚的控制,满足精密装配需求。
27SiMn无缝管的化学成分
27SiMn无缝管的化学成分符合相关标准要求,典型成分范围如下表所示:
| 元素 | 含量范围(%) |
|---|---|
| 碳(C) | 0.24~0.32 |
| 硅(Si) | 1.10~1.40 |
| 锰(Mn) | 1.10~1.40 |
| 磷(P) | ≤0.035 |
| 硫(S) | ≤0.035 |
| 铬(Cr) | ≤0.30 |
| 镍(Ni) | ≤0.30 |
| 铜(Cu) | ≤0.25 |
注:具体成分可根据供需双方协商调整,但需保证力学性能符合标准。
27SiMn无缝管的力学性能
27SiMn无缝管在调质状态下的典型力学性能如下:
| 性能指标 | 数值 |
|---|---|
| 抗拉强度 σb (MPa) | ≥980 |
| 屈服强度 σs (MPa) | ≥835 |
| 断后伸长率 δ (%) | ≥12 |
| 冲击吸收功 Akv (J) | ≥39 |
| 硬度(HBW) | ≤280 |
需要注意的是,实际力学性能受热处理工艺、管材尺寸和取样位置等因素影响,应以实际检测报告为准。
27SiMn无缝管的主要用途
由于27SiMn无缝管兼具高强度与良好韧性,其应用领域主要集中在重载、高压和耐磨工况。典型用途包括:
液压支架与支柱:煤矿综采液压支架的立柱、千斤顶缸筒等,是27SiMn无缝管更大的应用领域。
工程机械:挖掘机、起重机、装载机的液压油缸、臂架管等结构件。
煤矿机械:刮板输送机、转载机的中部槽、铲板等耐磨结构件。
高压容器:用于制造高压气瓶、蓄能器壳体等。
石油机械:钻机、修井机的承载管件。
桥梁与建筑结构:大跨度钢结构中的承力管件。
汽车工业:重型车辆的车桥管、传动轴管等。
27SiMn无缝管的规格范围
27SiMn无缝管的常用规格范围较广,可根据用户需求定制。典型规格如下表:
| 外径(mm) | 壁厚(mm) | 长度(mm) | 生产工艺 |
|---|---|---|---|
| Φ60~Φ219 | 6~30 | 3000~12000 | 热轧 |
| Φ219~Φ630 | 20~100 | 3000~12000 | 热扩/热轧 |
| Φ30~Φ114 | 4~12 | 4000~9000 | 冷拔 |
| Φ114~Φ219 | 8~30 | 4000~12000 | 冷拔/热轧 |
此外,还可提供精密无缝管,外径公差可控制在±0.1mm以内,内壁粗糙度Ra≤0.8μm,适用于液压缸筒等精密场合。
27SiMn无缝管的生产工艺
27SiMn无缝管通常采用热轧或冷拔工艺生产。热轧工艺包括圆管坯加热、穿孔、轧管、定径、冷却、矫直等工序;冷拔工艺则是在热轧管基础上进行酸洗、冷拔、退火、矫直等。关键工艺控制点包括:
炼钢:采用电炉或转炉冶炼,并经过LF炉精炼,确保成分均匀、夹杂物少。
穿孔:控制穿孔温度在1200℃左右,避免产生内外折。
轧管:采用连轧或周期轧制,保证壁厚均匀。
热处理:调质处理(淬火+高温回火)是获得高强度性能的关键,淬火温度通常为880~920℃,回火温度约为550~600℃。
矫直与检测:采用多辊矫直机保证直线度,并进行超声波探伤、水压试验等无损检测。
27SiMn无缝管的使用注意事项
为了充分发挥27SiMn无缝管的性能并确保安全,在使用过程中应注意以下几点:
焊接要求:该材质焊接性一般,焊前需预热至200~300℃,焊后应及时进行去应力退火,防止冷裂纹。
加工硬化:冷加工后会产生加工硬化,必要时需进行中间退火。
防腐处理:在潮湿或腐蚀性环境中,建议进行镀铬、涂漆或喷涂等防腐处理。
避免过载:虽然强度高,但应避免超过设计载荷,防止塑性变形或断裂。
存储:应存放在干燥通风的库房,避免与酸、碱、盐等腐蚀性介质接触